ESCRÍBANOS:salesmanager@singi.com
- Todos
- Nombre del producto
- Palabra clave del producto
- Modelo del producto
- Resumen del producto
- Descripción del producto
- Búsqueda multicampo
Vistas: 55Autor:Mark Zhang Publish Time: 2026-09-24 Origin: Singi Electrical
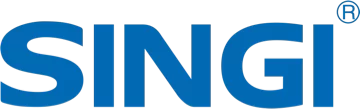
Un procesador de alimentos congelados de tamaño medio sustituyó el bloqueo a distancia basado en interruptores por un aislamiento local con candado en cada línea de producción. El resultado fueron ventanas de mantenimiento más cortas, menos errores de aislamiento y un periodo de amortización inferior a tres meses. El interruptor en el centro del proyecto fue el Interruptor seccionador SINGI HL30-100.
La planta es un fabricante de alimentos congelados del Alto Medio Oeste de Estados Unidos, que cuenta con tres líneas de producción que fabrican productos de masa precocida y platos preparados congelados para cadenas de supermercados regionales. La facturación anual ronda los 48 millones de USD y el emplazamiento emplea a 220 personas en dos turnos. Los clientes minoristas habían presionado para conseguir plazos de entrega más cortos y ventanas de pedido más ajustadas, lo que dejaba poco margen para paradas de línea no planificadas. Al mismo tiempo, la infraestructura eléctrica del emplazamiento se remontaba a finales de los años noventa. Los centros de control de motores estaban en una sala eléctrica dedicada, mientras que las máquinas que alimentaban se encontraban a 60‑90 pies de distancia en la planta de producción.
Cada tarea de mantenimiento en una mezcladora, llenadora o transportador requería que un electricista caminara hasta el centro de control de motores, localizara el interruptor de alimentación correcto, lo abriera y luego volviera a la máquina para verificar la ausencia de tensión con un probador de mano. La secuencia tenía tres puntos débiles.
Esos puntos débiles conllevaban costes directos. En 2022, un técnico empezó a trabajar en un transportador tras aislar la alimentación equivocada. Nadie resultó herido, pero el conato de accidente desencadenó una investigación interna y una auditoría de seguridad eléctrica externa. El tiempo medio de bloqueo era de 22 minutos por intervención, y el tiempo de inactividad no planificado promediaba 14,5 horas al mes. Con un coste estimado de 1.450 USD por hora de línea perdida, ese tiempo de inactividad costaba unos 21.000 USD al mes.
La planta ya había probado dos soluciones. Las cuadrillas de mantenimiento añadieron argollas para candados a los interruptores del centro de control de motores y entregaron comprobadores de tensión a cada electricista. Ninguna abordaba el problema central: el seccionamiento seguía realizándose lejos del punto de trabajo y la verificación seguía siendo un paso manual y secuencial. Reescribir el procedimiento por sí solo cambiaba la documentación sin cambiar el hardware.
El equipo de ingeniería preseleccionó tres enfoques: interruptores automáticos de caja moldeada con palancas de accionamiento externas, interruptores seccionadores giratorios de dos fabricantes europeos y el interruptor de aislamiento HL30-100 de SINGI. Cinco criterios impulsaron la decisión.
El HL30-100 cumplía los requisitos eléctricos con una clasificación de 100 A y una categoría de empleo AC-23A para la conmutación de cargas de motor. Su manilla admite varios candados en la posición abierta, y la posición de los contactos es visible a través de la carcasa. Los costes del hardware entregado resultaron aproximadamente un 38 por ciento inferiores a los de los interruptores rotativos europeos, con un plazo de entrega de cuatro semanas en lugar de once. Las versiones cerradas con protección IP65 eran adecuadas para las zonas de lavado cercanas a las llenadoras.
El proyecto duró siete semanas desde el estudio hasta la aprobación final, con los trabajos programados fuera del horario de producción.
La dificultad típica apareció en la Línea 1, donde los envolventes existentes disponían de 25 mm de profundidad libre y de poco margen de cable en los terminales. El equipo fabricó un soporte de montaje poco profundo y utilizó extensiones de terminal en el lado de carga, lo que añadió unos 40 minutos por envolvente pero evitó una reconstrucción completa del cuadro que habría costado unos 9.000 USD en piezas y mano de obra.
Once meses de datos de funcionamiento tras el despliegue produjeron los siguientes cambios:
El coste total del proyecto ascendió a 31.800 USD en hardware, soportes y mano de obra interna, lo que situó el periodo de amortización simple en unos 2,4 meses. La mano de obra de mantenimiento preventivo se redujo en 126 horas al año, con un valor adicional de 8.900 USD al coste cargado del técnico. El emplazamiento también superó su auditoría de seguridad eléctrica de seguimiento sin ninguna observación sobre los procedimientos de seccionamiento.
"La parte más rápida de una reparación solía ser la reparación en sí", afirmó el gerente de mantenimiento de la planta. "Ahora el electricista aísla en la máquina, coloca un candado, verifica una vez y empieza a trabajar. Nuestros equipos dejaron de confiar en una palanca de interruptor y empezaron a confiar en una separación visible."
En retrospectiva, el responsable de ingeniería señaló que pedir por adelantado las palancas de repuesto y las extensiones de eje habría evitado un parón de dos semanas durante el despliegue, y que especificar la tolerancia de profundidad de la envolvente en el estudio original habría eliminado por completo el paso de fabricación.
Las especificaciones, las opciones de envolvente y los plazos de entrega de corriente para el interruptor de aislamiento HL30-100 están disponibles en la Página del producto SINGI.